


 English
 Español
 Deutsch


Grabador láser para parches de cuero: compra de máquinas, configuraciones y espacios en blanco
2026-09-27Grabador láser para parches de cuero: elija primero el espacio en blanco y luego el haz
Observa a alguien ejecutar su primer lote de parches para gorras y el error suele aparecer en el mismo lugar. La máquina termina el trabajo, la obra de arte está ahí, pero el contraste es débil, los bordes están dorados y la capa superior de color se ha corrido a lo largo del contorno de las letras en lugar de cortarlas limpiamente.
Aquí está la conclusión inicial: para los parches de cuero, el límite de calidad del grabado lo establece la consistencia del material en bruto, no la potencia del cabezal láser. Una máquina de diodos de 20 W en buen estado que trabaje con un parche de cuero sintético de PU de un solo color producirá un resultado limpio de dos tonos una y otra vez, mientras que una máquina de CO2 de 60 W mal enfocada sobre una piel gruesa y curtida de manera desigual puede arruinar tres piezas seguidas. La máquina controla la velocidad y la potencia de corte. El espacio en blanco determina el contraste, la calidad de los bordes y si el parche sigue luciendo bien después de tres meses en la gorra del cliente.
Lo que realmente hace un láser al cuero y al cuero sintético
Físicamente, el grabado láser es una quemadura local controlada. El comportamiento de esa quemadura depende completamente del material, y esa diferencia explica por qué algunos talleres realizan envíos confiables mientras que otros luchan contra el mismo problema todas las semanas.
En una piel teñida, todo lo que puedes hacer es quemar más profundamente. El contraste proviene de la carbonización, y la carbonización varía con la humedad, con qué tan uniformemente se curtió esa piel en particular y con qué parte del animal proviene. Es el enfoque más variable y el que más despilfarro supone. En un parche de cuero sintético en capas, donde se une una capa superior pigmentada sobre un núcleo contrastante, el haz elimina la capa superior y expone el color debajo. El resultado se vuelve más geométrico que químico. Su contraste deja de depender de una vaca y comienza a depender de la tolerancia de fabricación.
Cuando un parche terminado muestra bordes borrosos y un logotipo embarrado, el instinto es culpar a la máquina. La mayoría de las veces, un espacio en blanco más ajustado lo soluciona más rápido que otra tarde de ajuste de parámetros.
Materiales a descartar antes de encender el láser
Gastar en potencia y luego descubrir que el material nunca iba a funcionar es más común de lo que la mayoría de los compradores esperan. Sáquelos de la lista antes de que el rayo los toque:
- Cuero curtido al cromo. Las sales de cromo bajo el calor del láser producen humos tóxicos y polvo que contiene cromo. De eso se trata el consejo recurrente en los foros de "no usar curtido al cromo". Sólo la extracción de grado industrial debería acercarse a él, y el residuo contamina lentes y cinturones.
- Materiales sintéticos a base de PVC y PU muy plastificado. El PVC libera cloruro de hidrógeno, que ataca los revestimientos de lentes y espejos y no beneficia al operador.
- Cuero muy engrasado o encerado. El aceite y la cera se encienden, a veces a niveles de potencia que de otro modo se considerarían seguros.
Lo que queda es viable. Grabados en cuero curtido vegetal, pero con un contraste naturalmente bajo y bordes oscurecidos. La polipiel fabricada para trabajos con láser es la opción práctica, porque la capa superior y el núcleo se seleccionan como un par: una cara oscura sobre un núcleo pálido proporciona letras que se leen sin ningún posprocesamiento.
Antes de cortar: Si no puede confirmar con qué se curtió o adhirió una piel o un sintético, trátelo como un problema de extracción, no como un problema de configuración. Los humos son el único costo que nunca aparece en la factura hasta que lo hace.
Por qué las especificaciones en blanco influyen más en el resultado que las configuraciones de la máquina
Tres especificaciones deciden lo que sale de la cama y ninguna de ellas es ajustable desde el panel de control.
- Contraste de la capa superior al núcleo. Cuanto mayor sea la diferencia entre el color de la superficie y el material de debajo, más nítidas serán las letras. Una superficie oscura sobre un núcleo pálido es la combinación clásica por una razón.
- Espesor. El tamaño de las hojas para parches, posavasos y fundas suele ser de alrededor de 1,8 mm. El material más fino se corta más rápido pero se arruga bajo un borde merrow o una costura cosida.
- Respaldo adhesivo. Las piezas en bruto autoadhesivas eliminan un paso de montaje, pero la viga debe atravesar la capa adhesiva de una sola vez. Un corte parcial permite que el pegamento vuelva a sellar el corte y el parche se rasga al despegarlo.
Nota práctica: Cuando compre hojas en lugar de parches terminados, pida dos o tres espesores en la misma combinación de colores y ejecútelos en el mismo archivo. La diferencia en la calidad de los bordes entre una hoja de 1,8 mm y una más delgada se nota inmediatamente, y es más barato descubrirla en muestras que en una tirada de producción.
Cuando corta sus propias formas, las hojas de cuero sintético que se pueden láser se envían con o sin respaldo adhesivo, y vale la pena revisarlas. la gama de colores y texturas de polipiel antes de comprometerse a realizar una tirada, porque tanto el tono como la veta de la superficie cambian la nitidez con la que se lee una marca grabada, y usted quiere saberlo antes de que entre el pedido y no después.
 Hojas de polipiel láser con adhesivo/sin adhesivo. Stock de láminas de cuero sintético láser Ver producto →
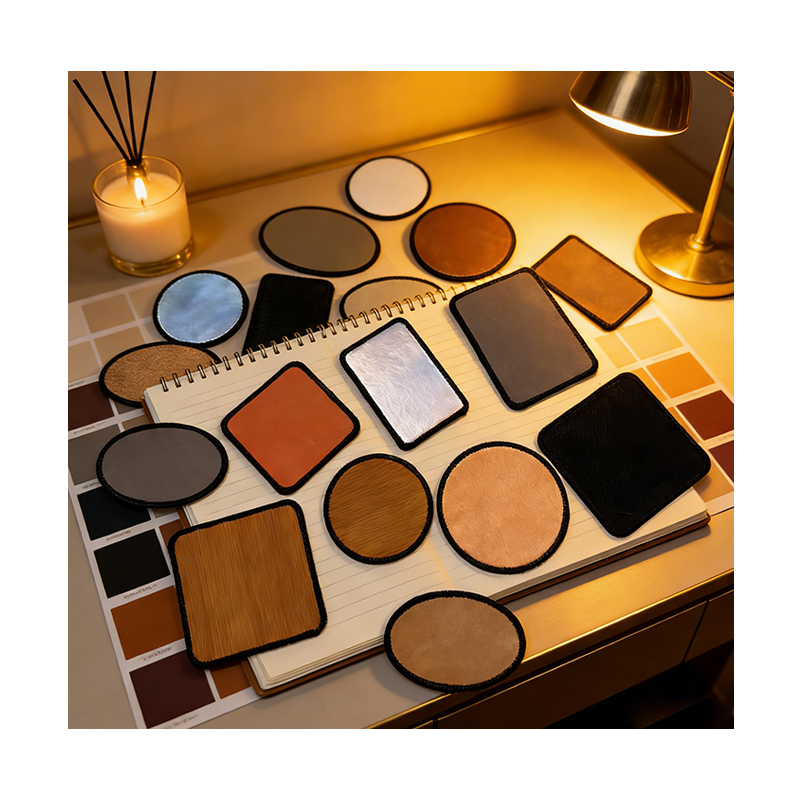
Comprar el parche terminado en lugar de cortarlo usted mismo elimina dos pasos de producción: la forma llega cortada, el borde llega cosido y todo lo que hay que hacer es grabar. Si ese grabado sobrevive al ciclo de lavado de un cliente es una cuestión aparte, y hay una mirada detallada a cómo los parches de cuero sintético resisten el lavado, el planchado y la abrasión si un comprador le pide que lo demuestre.
 Parche Merrow redondo de cuero sintético láser de 3" con adhesivo Parche Merrow redondo de polipiel láser con adhesivo Ver producto →
Especificaciones de la máquina que deciden la calidad del parche
El trabajo de parches se concentra en dos arquitecturas de máquinas y ambas pueden hacer el trabajo. Lo que los separa es para qué clase de trabajo es adecuado cada uno y por qué especificaciones vale la pena pagar.
| Tipo de máquina | potencia típica | Más adecuado para | Limitación principal |
|---|---|---|---|
| Láser de diodo | 10 a 20W | Lotes pequeños, grabado de un solo parche, logotipos en el frente de la gorra, letras finas | Corte lento; por debajo de 20 W, la piel sintética con reverso adhesivo de 1,8 mm normalmente necesita varias pasadas |
| láser de CO2 | 40 a 60W | Anidamiento de hojas completas, corte por lotes, corte de una sola pasada de hojas adhesivas, recorte de parches cosidos | Tamaño de punto más grande, por lo que se pueden completar tipos serif muy finos y letras pequeñas; necesita extracción real |
| Láser de fibra | 20 a 50W | Marcado de metales y algunos plásticos de ingeniería. | No diseñado para cuero o polipiel PU; Por lo general, quema el material orgánico en lugar de producir un contraste limpio. |
El área de trabajo suele ser el primer cuello de botella que se encuentra en la producción. Una cama pequeña no albergará un diseño anidado de parches redondos de tres pulgadas, y eso limita su producción horaria sin importar qué tan buena sea la óptica. Si el tamaño de sus lotes está creciendo, mire las dimensiones de la cama antes de mirar la potencia nominal.
Cree una matriz de prueba antes de comprometerse a correr
Independientemente de lo que diga el manual, comience con una hoja de prueba y una cuadrícula anidada que cubra una variedad de combinaciones de potencia y velocidad. Lo que estás buscando son dos cosas específicas: la configuración que corta las letras limpiamente sin un halo manchado, y la configuración un paso por encima de la que corta el material sin quemarlo.
- Establece tu potencia y velocidad de referencia y luego ponlas entre paréntesis en aproximadamente un diez por ciento en ambas direcciones.
- Incluya dos tamaños de letra y una línea fina en el mismo archivo de prueba para que pueda ver qué combinación resuelve la característica más pequeña.
- Pruebe en las condiciones reales de fábrica. La ventilación, la humedad de la habitación y el tiempo que el tubo ha estado funcionando cambian el resultado.
- Imprima los ajustes ganadores y péguelos a la máquina. El segundo operador que adivina por sí solo es cómo muere un buen conjunto de parámetros.
Dos trampas que vale la pena nombrar: Enfoque primero, luego pruebe los parámetros, porque estar un milímetro desenfocado puede convertir un corte limpio en uno manchado. Y mantenga la asistencia de aire moderada en materiales finos, o se desplazarán zonas ligeras en la cama a mitad del trabajo, lo que es especialmente probable con láminas apiladas con reverso adhesivo.
Más allá del cuero: parches acrílicos en la misma gorra
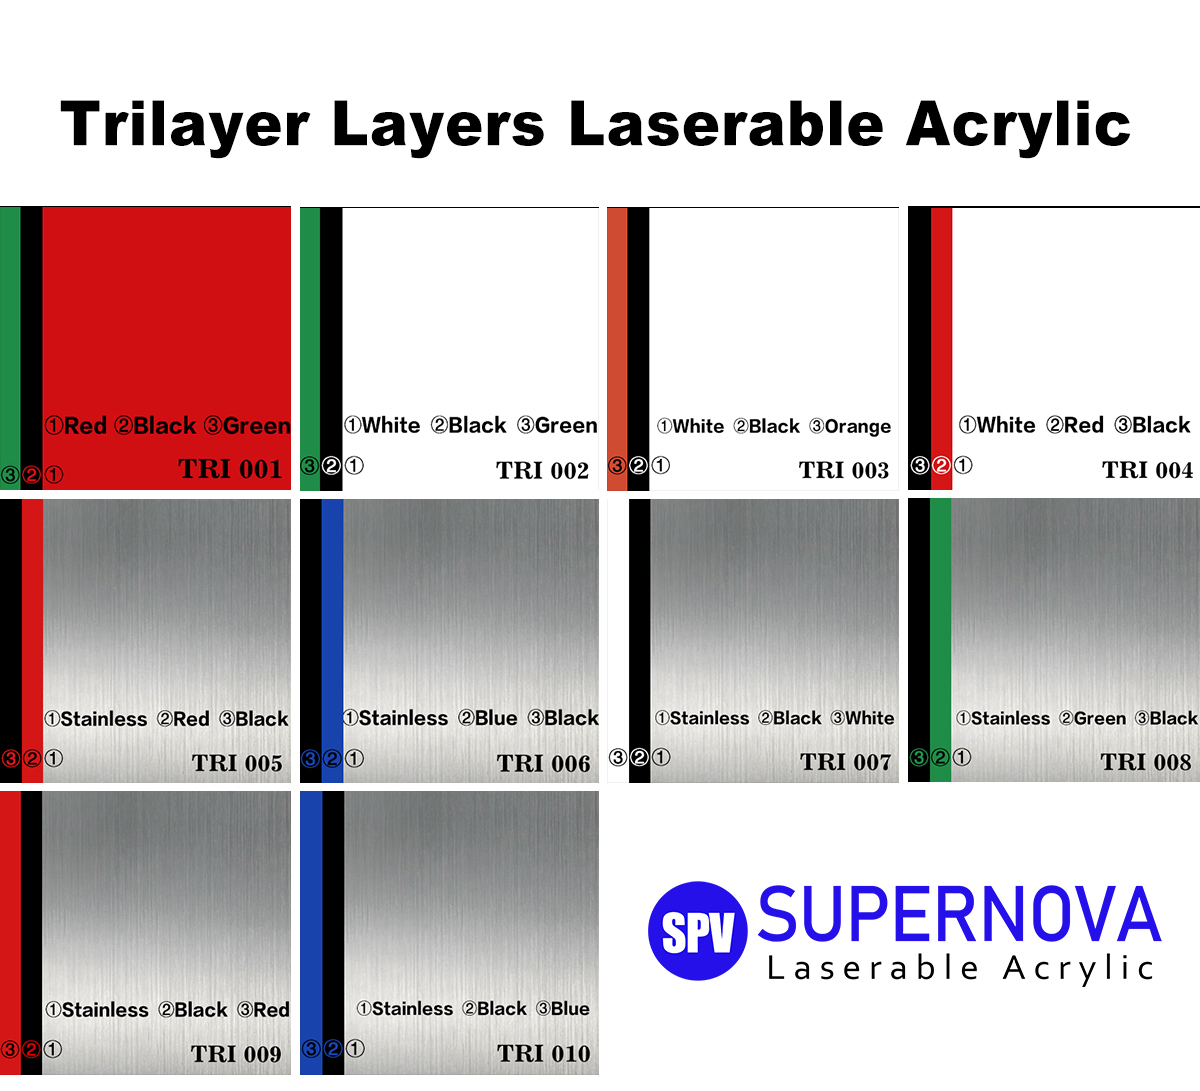
Cuando un cliente quiere un parche más duro y plano, o un color que el cuero sintético no puede ofrecer, el mismo flujo de trabajo se extiende a la lámina acrílica láser. El acrílico corta con un borde limpio y no carbonizado, graba en un blanco esmerilado que se lee claramente sobre una cara de color y está disponible en construcciones de una sola capa, dos capas y tres capas, por lo que una lima cortada puede producir varias combinaciones de colores. El mecanismo de grabado es diferente, por lo que es necesario volver a probar la potencia y la velocidad, pero las limas de corte, las plantillas y el plan de extracción se mantienen casi sin cambios.
 Hojas acrílicas láser Hojas acrílicas láser Ver producto →
Una lista de verificación de compra antes de bloquear una especificación en blanco
- Solicite una muestra física o una fotografía de una pieza de prueba grabada, no una maqueta renderizada. El contraste es lo único que no se puede juzgar a partir de la imagen de un producto.
- Confirme el tipo de adhesivo y, si la viga atravesará la capa de adhesivo, cómo se comporta el pegamento a la temperatura de corte.
- Pregunte cuál es la tolerancia de espesor. La variación entre lotes significa reenfocar y reajustar entre envíos.
- Pregunte si se puede personalizar el color de la capa superior. Si el logotipo de un cliente necesita combinarse con un color de marca específico, una capa de superficie personalizada es más confiable que perseguir el resultado con configuraciones.
- Compruebe cómo se comporta la pieza en bruto bajo un borde merrow o una costura cosida, porque la capa sobre la que se posa la aguja decide si el borde se cierra limpiamente o se arruga.
La versión corta: elija el material en bruto para lograr contraste y consistencia, elija la máquina según su rendimiento y calidad de corte, y nunca permita que un nuevo material llegue a producción sin una matriz de prueba detrás.
La mayor parte de la frustración en el grabado de parches proviene de tratar el láser como la variable a resolver. En la práctica, la viga es la constante. Hará exactamente lo que el material permite, nada más, razón por la cual los talleres que realizan un trabajo consistente tienden a ser los que dedican su primera hora a la selección de espacios en blanco y la segunda a una cuadrícula de prueba. Obtenga el material correcto, afine una vez y la máquina se convertirá en la parte menos interesante del proceso de la mejor manera posible.
Contáctenos
Su dirección de correo electrónico no será publicada. Los campos obligatorios están marcados*
Categorías
Categoría de producto

Contáctenos


-
86-15851089634

-
[email protected]

-
Sala 3110, Edificio 6, Jinrongcheng, Avenida Shiji 5, Distrito de Yandu, Ciudad de Yancheng, Provincia de Jiangsu, China

-
109#, Equipo 1, Longnian, Nanyang, Tinghu, Yancheng, Jiangsu, China, Código postal: 224000
- ENLACES RÁPIDOS

